ჩამოსხმა
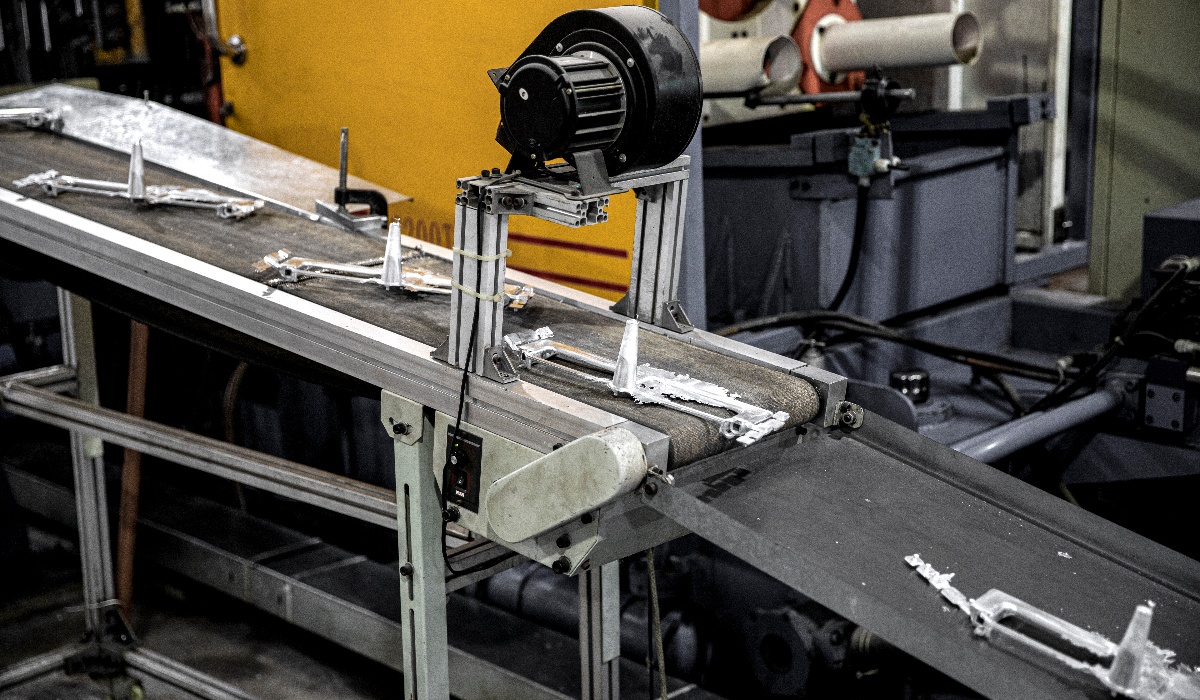
ჩამოსხმის პროცესი გულისხმობს გამდნარი ლითონის მაღალი წნევის ქვეშ ყალიბში ჩასმას, რათა შეიქმნას კარის სხვადასხვა რთული ფორმის ნაწილები. ეს პროცესი ძალიან მოკლე დროში უნდა დასრულდეს, რათა თავიდან იქნას აცილებული ლითონის გაგრილება და გამყარება. თხევადი ლითონის ყალიბში შეყვანის შემდეგ, ის უნდა გაცივდეს და გამაგრდეს. გაგრილების პროცესი, როგორც წესი, სრულდება რამდენიმე წამიდან რამდენიმე წუთამდე, ნაწილის ზომისა და ფორმის მიხედვით. გაგრილების შემდეგ, ნაწილი ამოღებულია ყალიბიდან და შემდგომ დამუშავდება.
დამუშავება
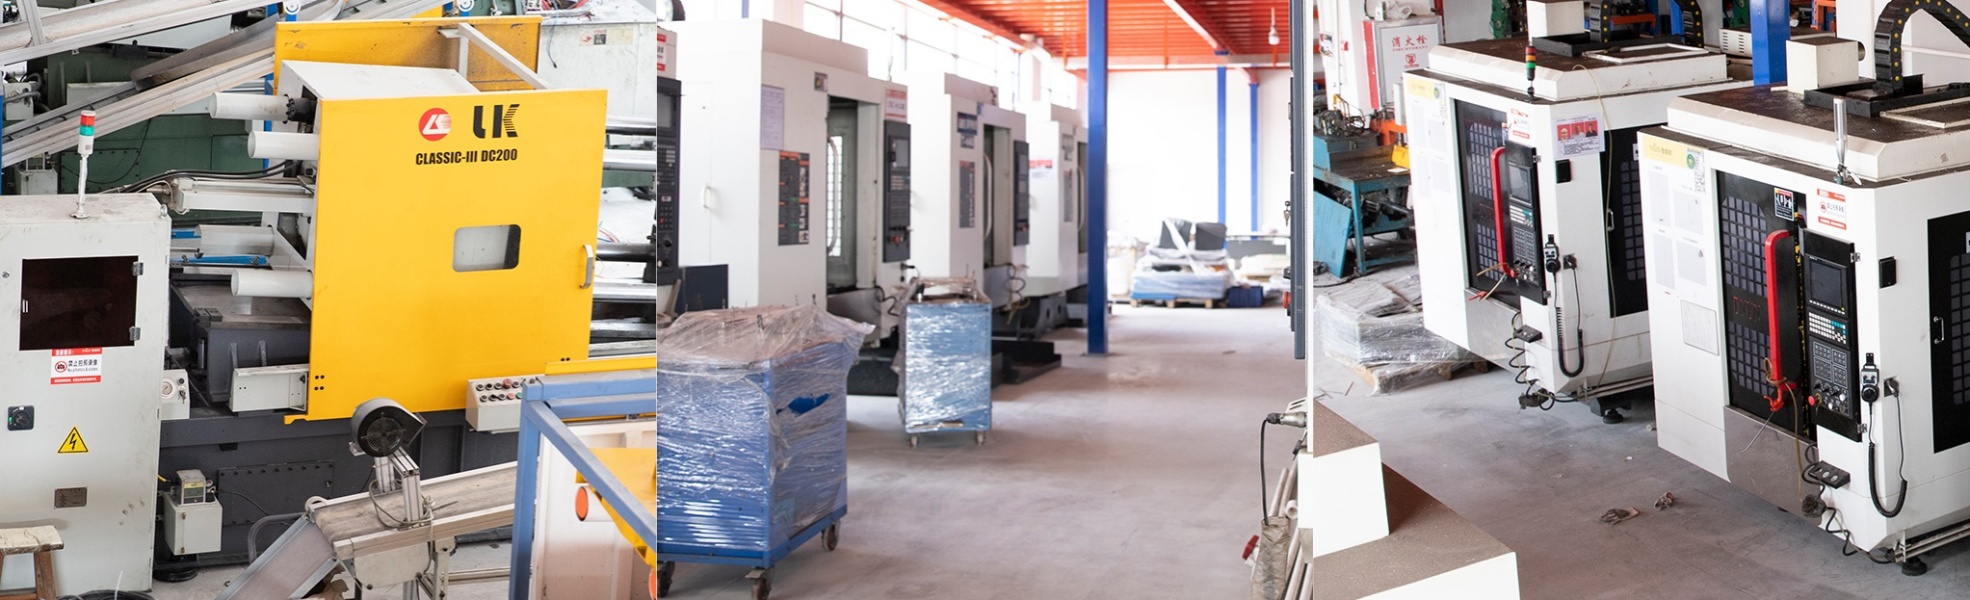
ამოღებული ბლანკები და ჩამოსხმული მასალები, როგორც წესი, საჭიროებს გარკვეული დამუშავების შემდგომ პროცედურებს, როგორიცაა ბურუსების მოხსნა, ზედაპირის დამუშავება, მექანიკური დამუშავება (ბურღვა, დახვრეტა) და ა.შ. ამ პროცედურებს შეუძლიათ გააუმჯობესონ ზედაპირის ხარისხი და ნაწილების განზომილებითი სიზუსტე დიზაინის მოთხოვნების დასაკმაყოფილებლად.
CNC (კომპიუტერული რიცხვითი კონტროლი)
CNC პროცესი იყენებს კომპიუტერულ პროგრამებს ჩარხების მოძრაობისა და მუშაობის გასაკონტროლებლად და საშუალებას გაძლევთ ეფექტურად და ზუსტად შეასრულოთ კარის აპარატურის ნაწილების სხვადასხვა ჭრის, ფრეზის, დატრიალების, ბურღვის და სხვა დამუშავების ამოცანები.
CNC ჩარხებს შეუძლიათ უწყვეტად იმუშაონ ადამიანის ჩარევის გარეშე, რაც მნიშვნელოვნად აუმჯობესებს წარმოების ეფექტურობას. რთული ნაწილების დამუშავების დრო მნიშვნელოვნად მცირდება და წარმოების ციკლიც მნიშვნელოვნად მცირდება.
პროგრამებისა და ხელსაწყოების შეცვლით, CNC ჩარხებს შეუძლიათ სწრაფად მოერგონ სხვადასხვა ნაწილის დამუშავების საჭიროებებს. ეს მოქნილობა CNC პროცესს შესაფერისს ხდის მცირე პარტიების, მომხმარებელზე მორგებული წარმოების მოდელებისთვის.
გაპრიალება
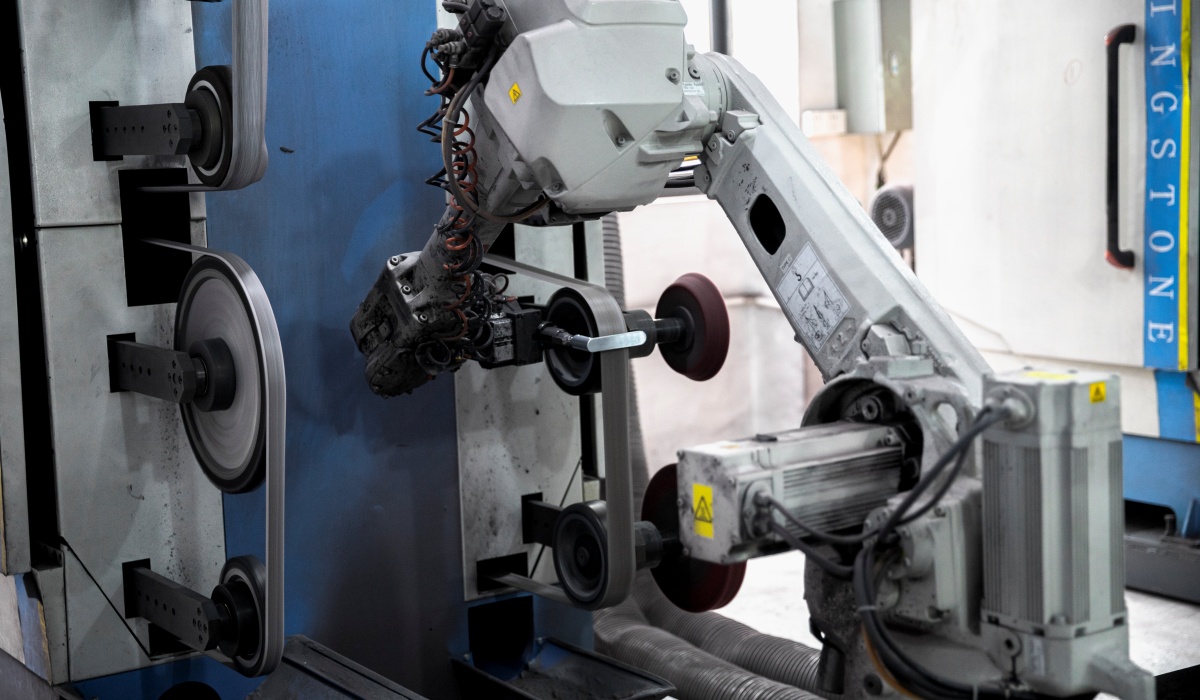
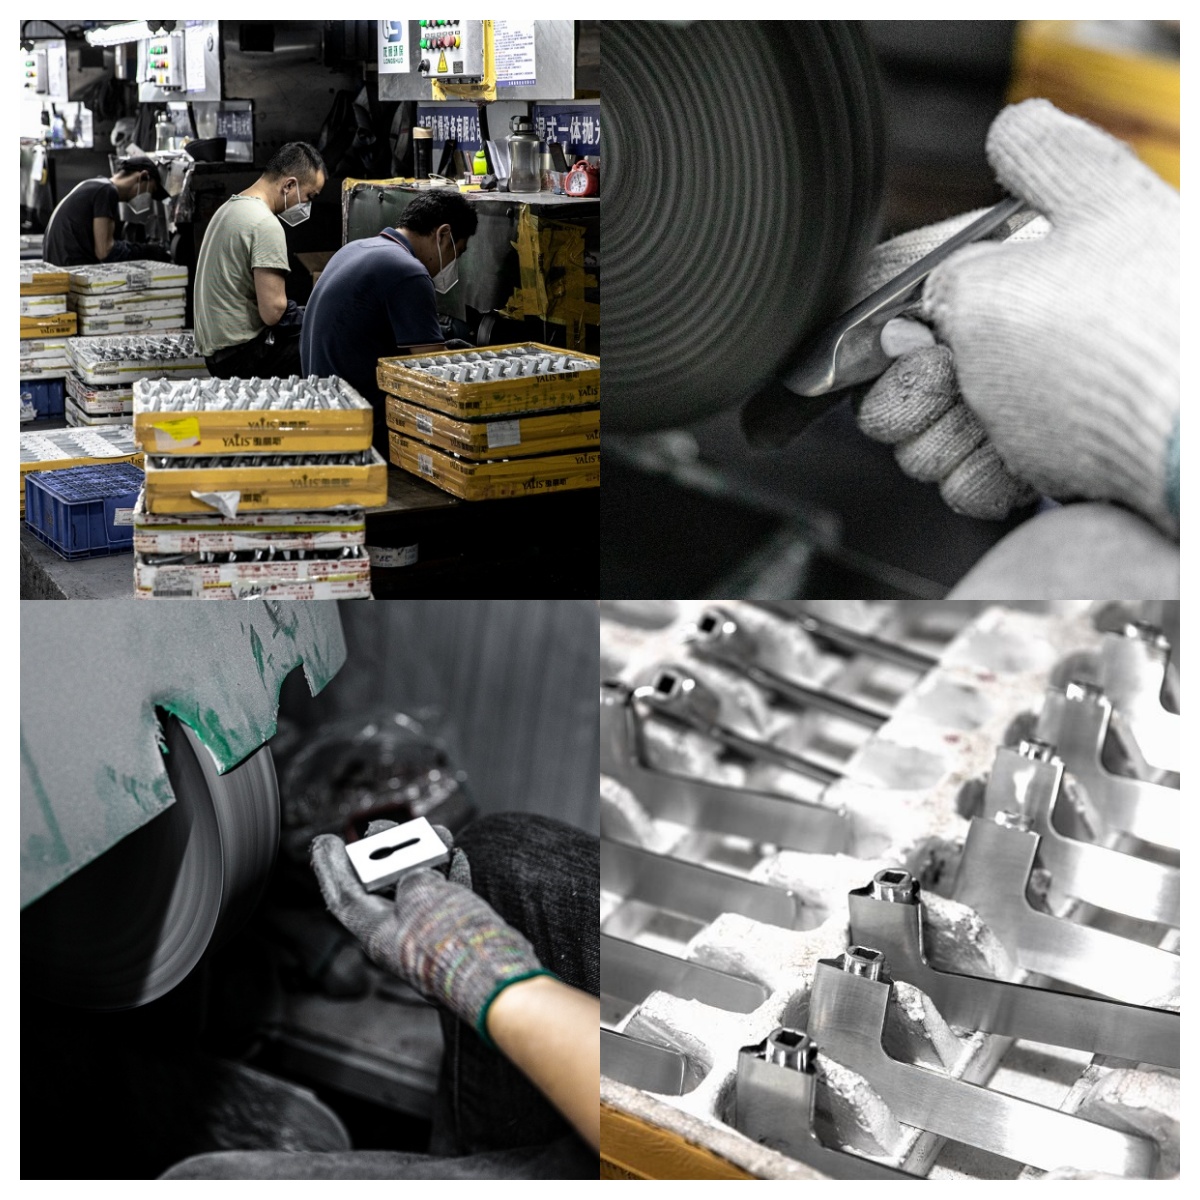
გაპრიალება ყოველთვის მნიშვნელოვანია. ჩვენ გვაქვს საკუთარი გასაპრიალებელი ქარხანა, სადაც დაახლოებით 15 გამოცდილი მუშაა დასაქმებული. პირველ რიგში, „ციმციმებისა“ და „კარიბჭის კვალის“ გასაპრიალებლად ვიყენებთ უხეში (დიდი აბრაზიული მარცვლების) აბრაზიულ ქამრებს. მეორეც, ფორმების გასაპრიალებლად ვიყენებთ წვრილ (მცირე აბრაზიული მარცვლების) აბრაზიულ ქამრებს. და ბოლოს, პრიალა ზედაპირის გასაპრიალებლად ვიყენებთ ბამბის დისკს. ამ გზით, ელექტროპლაკონირებას არ ექნება ჰაერის ბუშტები და ტალღები.
ზედაპირის დამუშავების პროცესი: ელექტროპლატაცია/შესხურებით შეღებვა/ანოდიზაცია
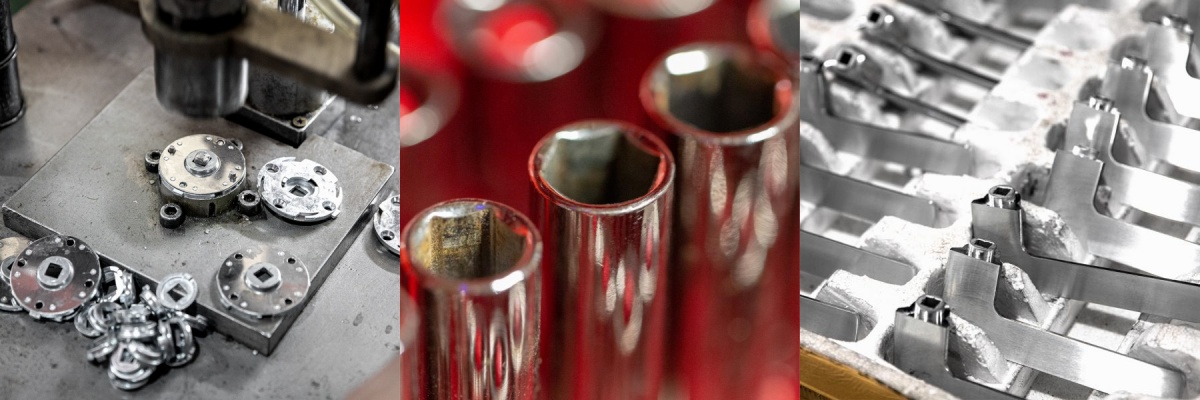
მას შემდეგ, რაც ტექნიკის ზედაპირზე არსებული მინარევები დამუშავდება, ფერის დამატების დროა. ამ პროცესს „გალვანიზაცია“ ეწოდება, ხოლო ამ პროცესს გავლილ პროდუქტს გალვანიზებული ნაწილები ეწოდება.
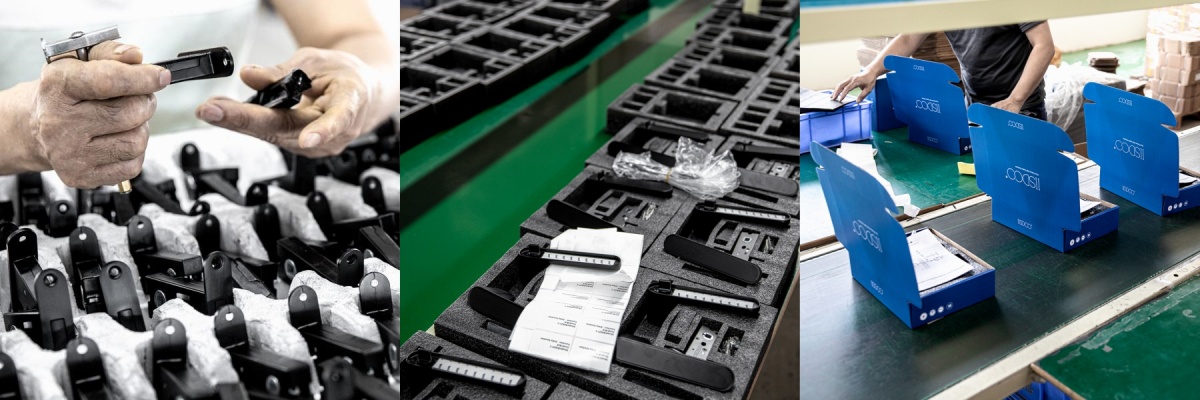
ასამბლეა
სახელურის და ძირის კომბინაცია: სახელურის ნაწილი და ძირი ხრახნებით ან ბალთებით შეაერთეთ და დარწმუნდით, რომ თითოეულ ნაწილს შორის კავშირი მყარია და არა ფხვიერი.
ფუნქციური ტესტი: აწყობის შემდეგ, ჩაატარეთ კარის სახელურის ფუნქციური ტესტი, რათა დარწმუნდეთ, რომ ბრუნვა, გადამრთველი და სხვა ოპერაციები შეუფერხებელია და არ არის გაჭედვა.